01 / 06
首先判断介质:液体还是空气
激光制造涵盖激光切割与焊接、粉末床熔融、树脂增材制造、光学元件涂布、激光冷却及电子照相打印等不同工艺。折叠液体滤芯和一次性囊式过滤器适用于冷却水、光敏树脂、涂层化学品和部分墨水回路,不能替代用于烟尘、纳米颗粒和蒸气控制的局部排风、HEPA 过滤或气相净化装置。
NIOSH 将金属、陶瓷和聚合物粉末、烟尘及挥发性有机物列为增材制造危害。[1] OSHA 同样要求通过通风和在线排风过滤控制激光产生的空气污染物。[2] 明确这一边界,既保护人员安全,也保证设备规格的专业可信度。
02 / 06
激光设备冷却水与冷水机回路
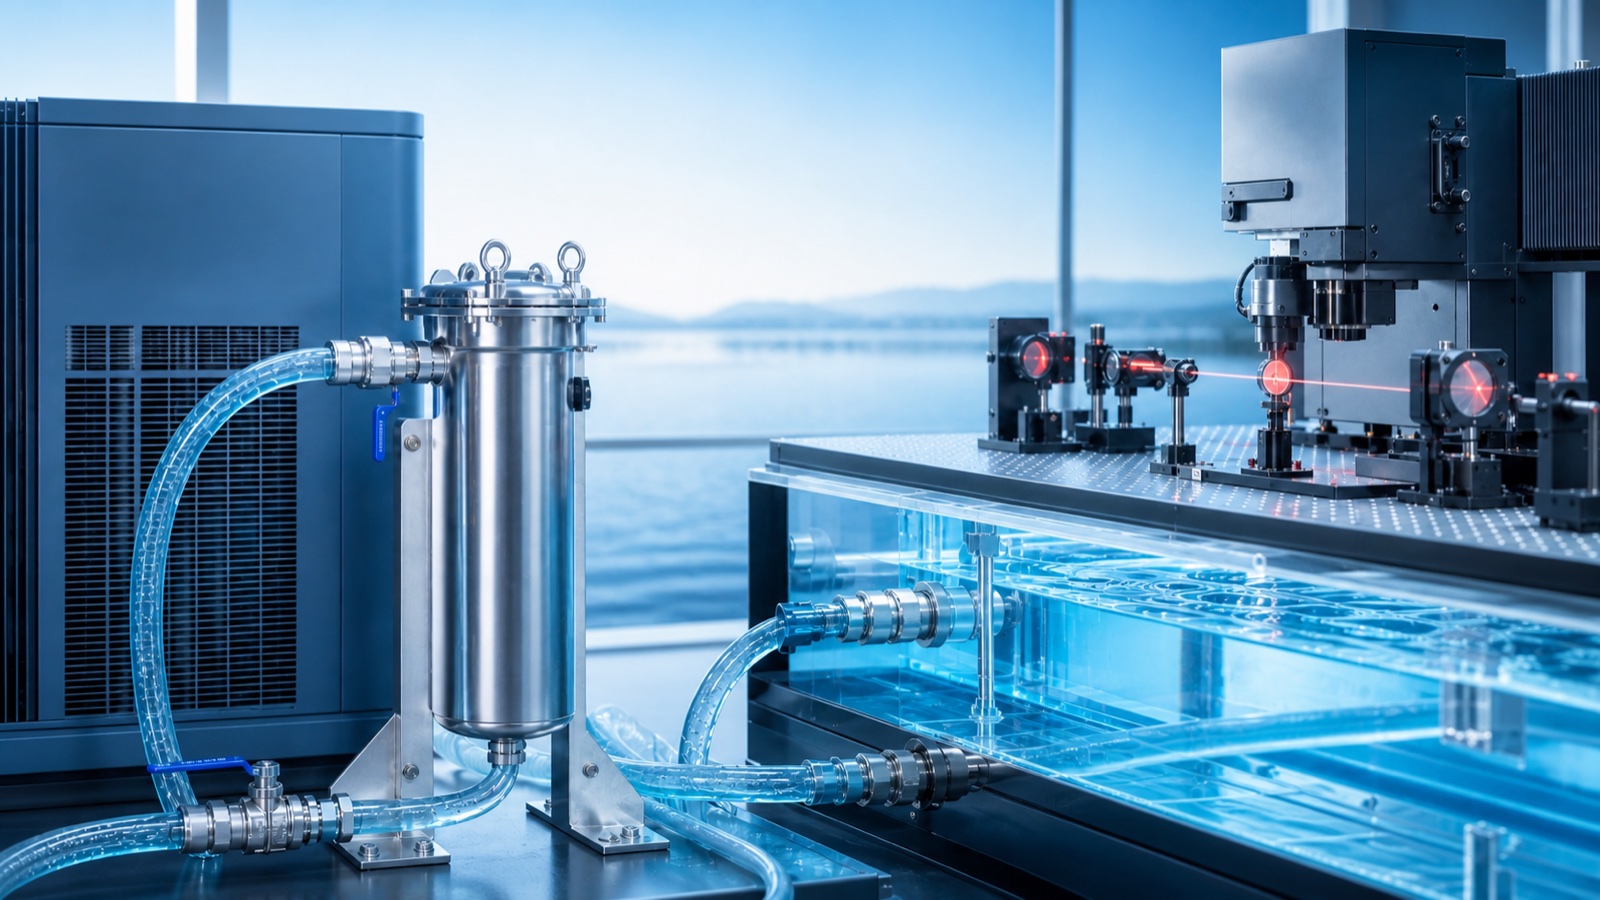
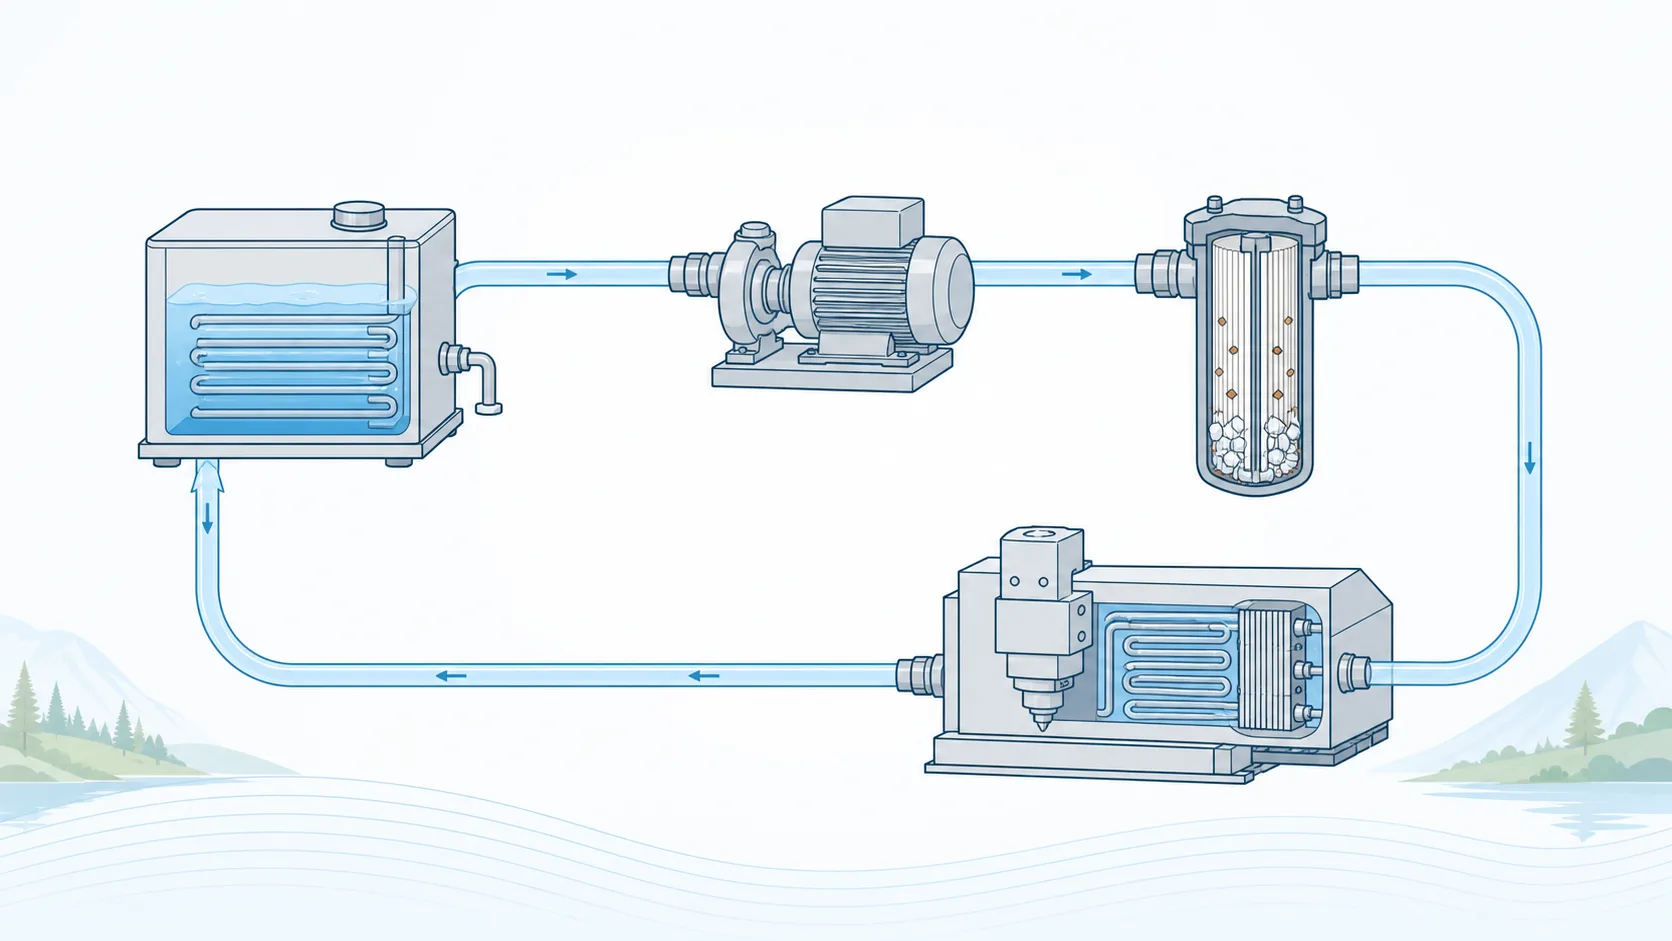
封闭冷却回路会逐步积累氧化铁锈、氧化铜腐蚀物、碳酸钙水垢晶体、二氧化硅、加工切屑、泵磨损颗粒、弹性体碎片及生物膜剥落物。这些固体会限制狭窄冷却通道、污染换热表面、损伤密封件并破坏温度稳定性。主回路或旁流中的折叠滤芯可降低颗粒负荷;紧凑型囊式过滤器则适合保护分析仪、加药支路或敏感使用点。
难点在于区分颗粒问题与溶解性问题。滤芯可以截留已经析出的水垢和腐蚀产物,却不能去除溶解性硬度、离子电导物质或溶解性有机物。系统可能还需配合水化学控制、缓蚀剂、紫外线处理或离子交换。滤材必须耐受乙二醇、缓蚀剂、运行温度和清洗化学品。
03 / 06
光敏树脂与激光增材制造
立体光固化及相关槽式工艺的回收树脂中,可能出现部分固化凝胶、薄固化结皮、支撑结构碎片、粉尘、纤维和颜料聚集体。这些污染物会造成表面凹坑、刮刀痕、光散射或特征不完整。低脱落囊式过滤器适合小批量树脂转移,折叠滤芯则可用于较大的回收循环。
树脂过滤对黏度和光照十分敏感。柔软凝胶可能发生形变,而杂散紫外光会在过滤后继续生成新凝胶。测试应采用工作温度下的老化树脂,并确认滤材不会吸附光引发剂、染料或分散剂。需要时,过滤组件应采用封闭或避光设计。
04 / 06
光学涂层、光刻胶与激光材料喷射
激光光学与光子器件制造会使用涂层溶液、清洗液、光刻胶、显影液和功能墨水。相关污染物包括玻璃或抛光粉尘、二氧化硅颗粒、干涸树脂碎片、微凝胶、析出助剂、绒屑、毛发和密封件碎片。这些固体会形成针孔、引起光散射或扰动薄膜边缘。采用“较粗保护级+精细使用点囊式过滤器”的分级方案,通常比让单支超精细滤芯承担全部颗粒负荷更能保持稳定流量。
05 / 06
激光打印与干粉系统
激光打印机使用由聚合物树脂、炭黑等颜料、电荷控制剂和二氧化硅流动助剂组成的干式碳粉。纸纤维、碳粉粉尘和聚合物碎片均属于干态污染物;金属增材制造同样涉及细金属粉末。这些工况需要密闭输送、规范清洁以及适用的空气或粉尘控制设备。NIOSH 指出,激光切割和 3D 打印等高能工艺可能产生纳米级和微米级塑料排放物。[3] 标准液体囊式过滤器绝不能被描述为控制此类空气颗粒的设备。
06 / 06
结论
激光制造中的液体过滤主要应用于冷却回路、树脂回收、涂层化学品和功能流体输送,可去除威胁狭窄通道或精密表面的铁锈、水垢晶体、磨损碎屑、固化树脂、凝胶、纤维和聚集体。空气中的碳粉粉尘、金属粉末、烟雾和超细颗粒必须采用独立的抽排策略。先定义介质、污染物和失效模式,才能把折叠滤芯与囊式过滤器配置在真正能够改善设备运行率和产品质量的位置。
相关检索主题
- 激光制造液体过滤
- 激光冷水机过滤器
- 光敏树脂囊式过滤器
- SLA 树脂过滤
- 激光冷却回路滤芯
- 光学涂层过滤
- 光刻胶囊式过滤器
- 激光打印碳粉控制
- 增材制造污染控制
- 激光设备折叠滤芯